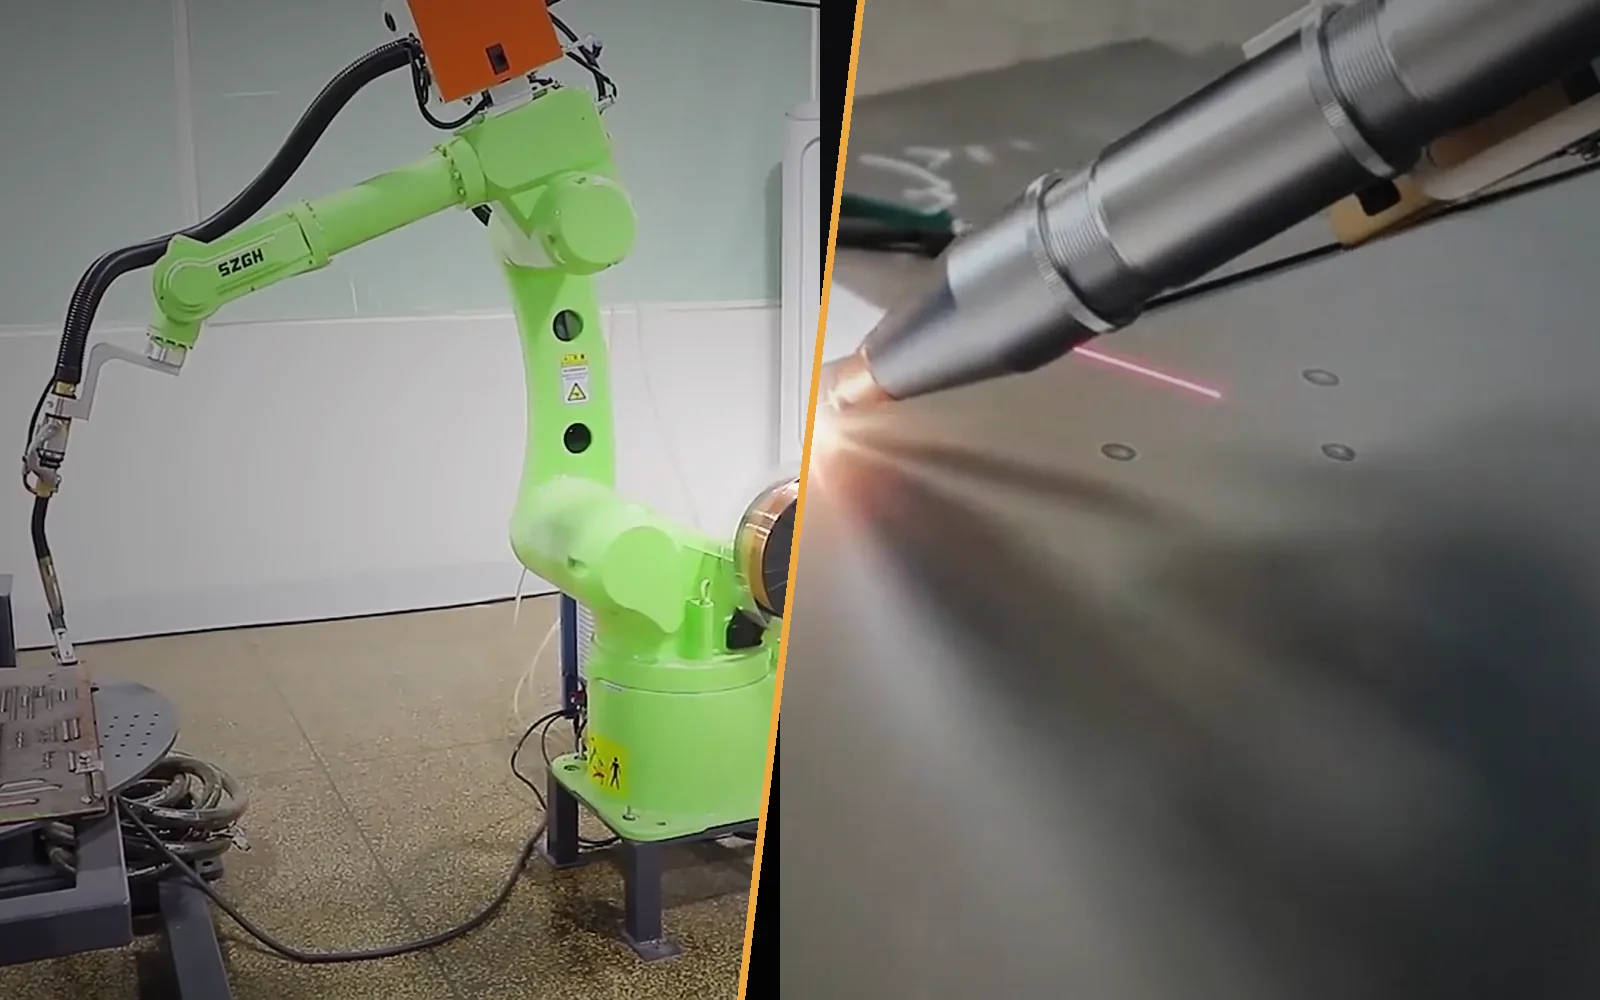
Robotlu kaynağa yatırım yaparken en sık sorulan sorulardan biri, lazer kaynak mı yoksa alışılmış MIG/MAG (gazaltı) kaynağı mı seçileceğidir. İki yöntem de robot hücrelerinde kendini kanıtlamıştır, ancak güçlü oldukları alanlar farklıdır. Doğru seçim; malzemeye, kalınlığa, birleştirme tipine, parça toleranslarına ve üretim adedine bağlıdır. Aşağıda iki yöntemi aynı ölçütlerle karşılaştırıyor, sonunda kendi parçanız için bir karar listesi sunuyoruz.
İki yöntem nasıl çalışır?
MIG/MAG kaynağında sürekli beslenen tel elektrot ile parça arasında bir ark oluşur. Tel eriyerek dolgu metali olarak birleşme yerini doldurur, koruyucu gaz ise kaynak banyosunu havadan korur. Alüminyumda kullanılan argon gibi asal bir gazla yönteme MIG, çeliklerde kullanılan CO2 veya argon-CO2 karışımı gibi aktif gazlarla MAG denir. Kısa ark, sprey ark ve darbeli (pulse) ark gibi metal geçiş türleri, ısı girdisini ve dikiş şeklini ayarlamaya imkân verir.
Lazer kaynakta yüksek güçlü bir ışın, robotun taşıdığı kaynak kafasında küçük bir noktaya odaklanır; robot hücrelerinde ışın genellikle bir fiber lazer jeneratöründen optik kabloyla gelir. Güç yoğunluğu yüksek olduğunda ışın malzemede dar bir anahtar deliği (keyhole) açar ve derin, dar bir dikiş oluşur; daha düşük güç yoğunluğunda ısı iletimiyle sığ ve düzgün dikişler elde edilir. Lazer kaynak dolgusuz da ilave telle de yapılabilir; salınımlı (wobble) kafalar ışını küçük bir desenle hareket ettirerek dikişi genişletir.
Isı girdisi, çarpılma ve hız
Lazer, enerjisini çok küçük bir alana ve kısa sürede verir. Toplam ısı girdisi düşük, ısı tesiri altındaki bölge (ITAB) dar ve çarpılma azdır. Bu; ince sacda, düzlüğün önemli olduğu parçalarda ve ısıl renklenmenin istenmediği paslanmaz çelikte belirgin bir avantajdır.
MIG/MAG kaynağı parçaya daha fazla ısı verir; ITAB daha geniştir ve çarpılma özellikle ince malzemede daha belirgindir. Doğru kaynak sırası, sağlam fikstür, darbeli ark ve aralıklı (dikiş-boşluk) kaynak, çarpılmaya karşı bilinen önlemlerdir.
İnce ve orta kalınlıktaki sacda lazer kaynağın ilerleme hızı genellikle ark kaynağından çok daha yüksektir. Ancak çevrimi yalnızca kaynak hızı belirlemez: parça yükleme, dikişler arasındaki robot hareketleri, dikiş arama ve sonraki işlemler de süreye eklenir. Kalın kesitlerde ise çok pasolu MIG/MAG kaynağı çoğu zaman en pratik yoldur.
Dikiş görünümü ve sonraki işlemler
Lazer dikişi dar ve düzgündür, sıçrantı neredeyse yoktur; görünür dikişlerde taşlama, zımparalama ve doğrultma ihtiyacı çoğu zaman azalır. MIG/MAG dikişi daha geniş ve kabarıktır; bu, köşe kaynağında belirli bir kaynak kalınlığı istendiğinde avantajdır. Doğru parametreler ve darbeli ark sıçrantıyı azaltır, ancak görünür yüzeylerde temizlik ve taşlama yine gerekebilir.
Ağız hazırlığı, aralık toleransı ve parça uyumu
İki yöntem arasındaki en belirleyici fark buradadır. Işın çok küçük bir noktaya odaklandığı için lazer kaynak, birleşme yerindeki aralığa ve kenar kaçıklığına çok az tolerans gösterir; aralık büyüdüğünde yanma oluğu, eksik birleşme veya delinme görülebilir. Bu nedenle lazer kaynakta:
- parçalar hassas kesilmiş (örneğin lazer kesim) ve tutarlı bükülmüş olmalıdır;
- fikstür, parçayı dikişe yakın noktalardan sıkıca bastırmalıdır;
- çoğu uygulamada dikiş takip veya dikiş bulma sensörü gerekir;
- mümkünse salınımlı kafa ve ilave tel kullanılır; bunlar toleransı bir miktar genişletir.
MIG/MAG kaynağında tel aralığı doldurur, salınım da dikişi genişletir; bu yüzden yöntem, kesim ve büküm farklarına karşı daha hoşgörülüdür. Robot yine de her parçada dikişi bulabilmelidir; temasla dikiş bulma ve ark takibi bu konuda yardımcı olur. Her iki yöntemde de yüzey temiz olmalıdır. Galvanizli sacda çinko buharı, özellikle bindirme birleştirmelerde gözenek riskini artırır.
Malzeme ve kalınlık
- Lazer kaynak ince ve orta kalınlıktaki paslanmaz çelik, karbon çelik ve alüminyum saclarda öne çıkar. Alüminyum, yüksek yansıtıcılığı ve ısı iletkenliği nedeniyle daha dikkatli parametre ister. Kalın kesitlerde tek başına lazer kaynak hem yüksek güç hem çok hassas ağız hazırlığı gerektirir; ağır sanayide bu alanda lazer-ark hibrit kaynak gibi çözümler kullanılır.
- MIG/MAG kaynağı ince sacdan (kısa veya darbeli arkla) kalın levhaya (çok pasolu) kadar geniş bir aralığı kapsar. Çelik konstrüksiyon, makine gövdesi, şasi ve iş makinesi parçalarında en yaygın yöntemdir.
Güvenlik: lazer kabini ve ark koruması
Kaynakta kullanılan yüksek güçlü lazerler Sınıf 4'tür. Fiber lazerin ışını görünmezdir; doğrudan veya yansıyan ışın göze ve cilde kalıcı zarar verebilir, yangın başlatabilir. Bu yüzden lazer kaynak hücresi, kilitli kapıları ve lazerin dalga boyuna uygun gözetleme pencereleri olan, ışık geçirmeyen kapalı bir kabin olarak kurulur. Sıradan kaynak perdeleri lazer ışınına karşı koruma sağlamaz. Böyle bir kabinle sistem, normal çalışmada dışarıdaki kişiler için Sınıf 1 seviyesine indirilebilir. Tasarımda IEC 60825-1 ve lazer işleme makineleri için ISO 11553-1 gibi standartlar esas alınır.
Ark kaynağında başlıca riskler morötesi (UV) ışınım ve göz kamaştırıcı ark ışığı, sıçrantı, sıcak parçalar, yangın ve kaynak dumanıdır; bunlar çit, kaynak perdesi, ışık perdesi ve duman emişiyle yönetilir. İki yöntemde de duman oluşur ve emilmelidir; robot güvenliğinde her ikisi için ISO 10218 serisi esas alınır.
Yatırım ve işletme maliyetini etkileyen etkenler
Maliyet uygulamaya göre çok değiştiği için burada fiyat vermiyoruz. Karşılaştırma yaparken şu kalemleri birlikte düşünün:
- Lazer: lazer jeneratörü, kaynak kafası ve optik, soğutucu (chiller), kapalı kabin ve çoğu zaman dikiş takip sensörü ilk yatırımı artırır. Hassas kesim, büküm ve fikstür ihtiyacı, yatırımı kaynaktan önceki işlemlere de taşıyabilir. Buna karşılık daha az taşlama ve doğrultma, dolgusuz kaynakta tel tasarrufu ve yüksek hız işletme maliyetini düşürebilir. Koruyucu camlar, memeler ve gaz düzenli sarf kalemleridir.
- MIG/MAG: ekipman ve bilgi birikimi yaygındır, giriş yatırımı genellikle daha düşüktür. Tel, gaz, kontak meme, gaz memesi ve sıçrantı önleyici ile kaynak sonrası temizlik ve taşlama işçiliği, işletme maliyetinin önemli bir kısmını oluşturur.
Doğru karşılaştırma, kaynaktan önceki ve sonraki işlemleri de kapsayan toplam maliyettir. Bütçe kalemleri için robot yatırımının maliyeti rehberimize bakabilirsiniz.
Tipik uygulamalar
- Lazer kaynak: paslanmaz mutfak ve endüstriyel mutfak ekipmanları, elektrik panoları ve sac muhafazalar, ince cidarlı borular, otomotiv parçaları, batarya ve elektronik bileşenleri, görünür dikişli hassas sac parçalar.
- MIG/MAG kaynağı: çelik konstrüksiyon ve şasiler, tarım ve iş makinesi parçaları, mobilya iskeletleri, raf ve bağlantı parçaları, boru-flanş kaynakları, römork ve kasa imalatı.
Karşılaştırma tablosu
| Ölçüt | Lazer kaynak | MIG/MAG kaynağı |
|---|---|---|
| Isı girdisi | Düşük, dar ITAB | Daha yüksek, daha geniş ITAB |
| Çarpılma | Az | Daha fazla, özellikle ince sacda |
| Kaynak hızı | İnce sacda genellikle çok yüksek | Orta; kalın parçada çok paso |
| Aralık toleransı | Dar; hassas kesim ve fikstür gerekir | Daha geniş; tel aralığı doldurur |
| Dikiş görünümü | Dar ve düzgün, sıçrantı çok az | Daha geniş, sıçrantı olabilir |
| Sonraki işlem | Genellikle az | Temizlik ve taşlama gerekebilir |
| Kalınlık | İnce ve orta | İnce sacdan kalın levhaya |
| Güvenlik | Sınıf 4 lazer için kapalı kabin | Çit, kaynak perdesi, duman emişi |
| İlk yatırım | Genellikle daha yüksek | Genellikle daha düşük |
Parçanız için hangisi?
Lazer kaynağı yakından değerlendirin, eğer:
- parçalarınız ince veya orta kalınlıkta sac ise;
- dikişler görünür yüzeydeyse ve taşlamadan kaçınmak istiyorsanız;
- çarpılma ve düzlük kritikse;
- parçalar hassas kesilip bükülüyor, aralıklar tutarlıysa;
- adetler, daha yüksek bir ilk yatırımı karşılayacak kadar yüksekse.
MIG/MAG genellikle daha uygundur, eğer:
- kalın kesitler veya çok pasolu dikişler varsa;
- kesim ve büküm toleransları geniş, aralıklar değişkense;
- köşe kaynaklarında belirli bir kaynak kalınlığı isteniyorsa;
- parçalar büyük ve çeşitliyse ya da düşük giriş yatırımı öncelikliyse.
Arada kalan parçalarda en güvenilir yol, kendi parçalarınızla iki yöntemde de numune kaynak yaptırıp dikiş kalitesini, çevrim süresini ve sonraki işlemleri karşılaştırmaktır. Bazı tesislerde iki yöntem birlikte kullanılır: görünür sac parçalar lazerle, taşıyıcı şasiler MIG/MAG ile kaynatılır.
Parçanızın çizimini, malzemesini, kalınlıklarını ve yıllık adedini bize gönderin; uygulamanızı analiz edip hangi yöntemin uygun olduğunu ve robot tarafında nelere ihtiyaç duyulduğunu birlikte belirleyelim. Ark kaynağı için SZGH modellerini kaynak robotları sayfamızda, diğer seçim ölçütlerini kaynak robotu seçimi rehberimizde bulabilir, SZGH'nin ark ve lazer kaynak uygulamalarını videolar sayfamızda izleyebilirsiniz.
Bu rehber genel bilgilendirme amaçlıdır. Uygun yöntem malzemeye, birleştirme tasarımına ve kalite gereksinimlerine göre değişir; karar vermeden önce kendi parçalarınızda numune kaynak yapılması önerilir.