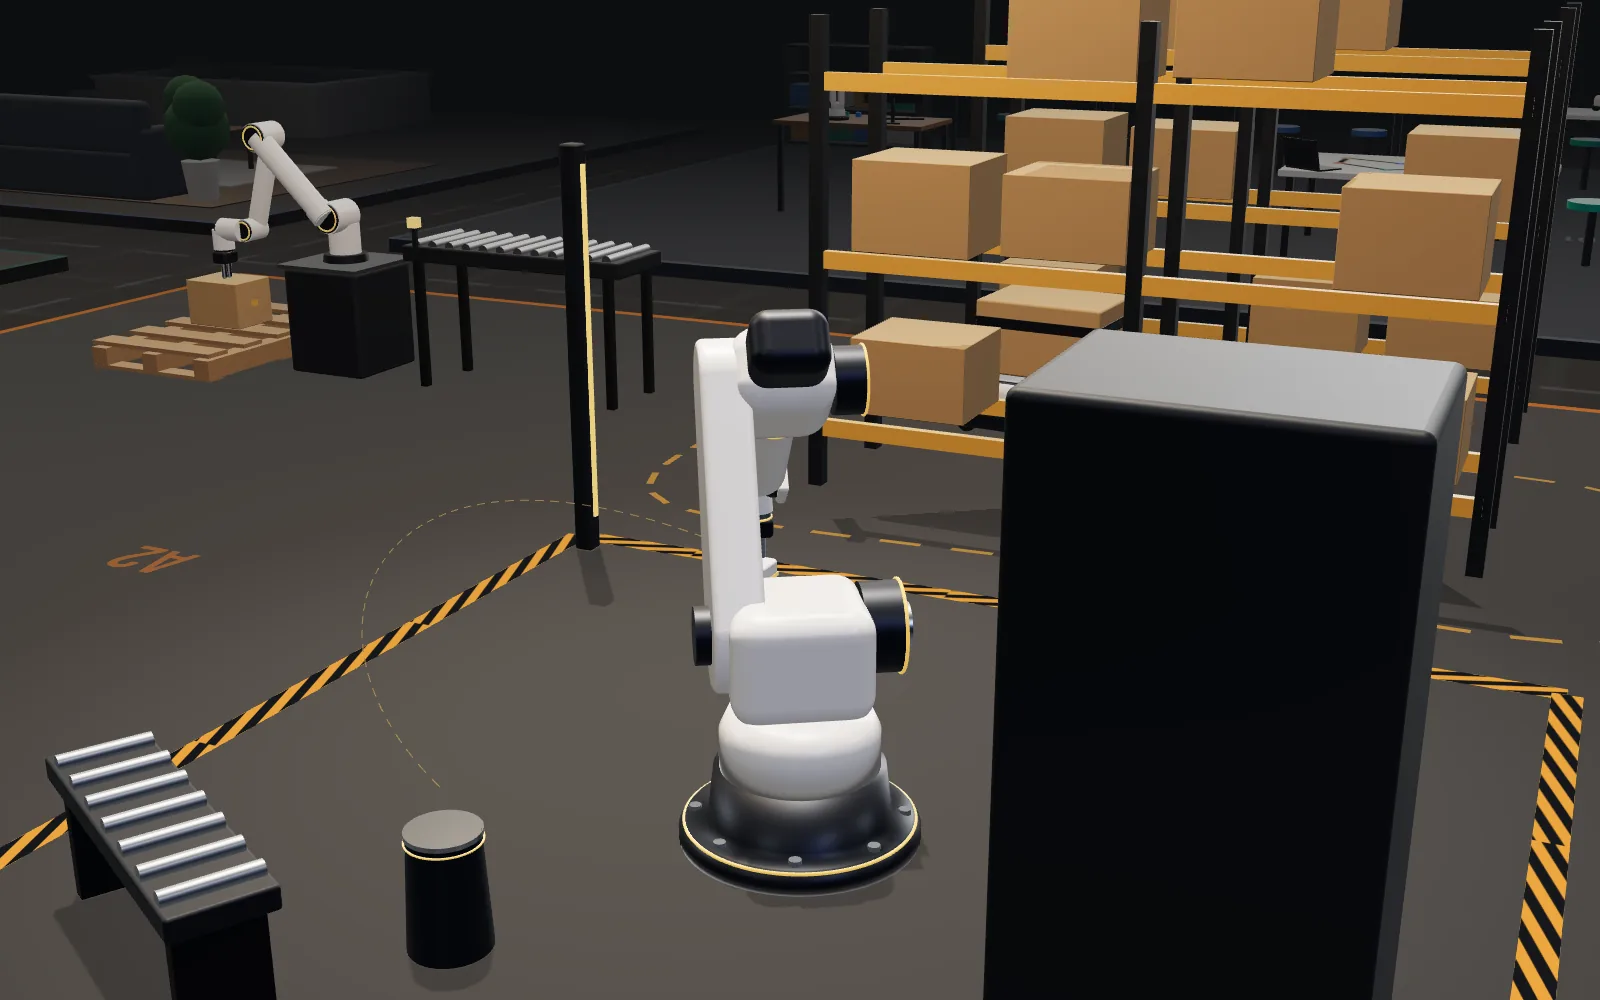
CNC tezgâhları işleme sırasında kendi başına çalışır; asıl darboğaz, operatörün parçayı yükleyip bitmiş parçayı alması gereken anlardır. Robotla tezgâh besleme (machine tending), bu tekrar eden işi robota vererek tezgâhın mola, vardiya değişimi ve gece saatlerinde de çalışmasını sağlar. Operatör ise birden fazla tezgâhı izleyebilir, ölçüm ve kalite işlerine zaman ayırabilir.
Hangi işler robotla beslemeye uygundur?
- Aynı parçanın belirli adetlerde tekrarlandığı seri işler
- İşleme süresi, yükleme-boşaltma süresinden belirgin şekilde uzun olan parçalar
- Robotun güvenle tutabileceği ağırlık ve ölçüdeki parçalar
- Gece ve hafta sonu vardiyalarında operatörsüz çalıştırılmak istenen tezgâhlar
Bir tezgâh besleme hücresinin parçaları
- Robot: çoğu uygulamada 6 eksenli bir endüstriyel robot, operatörle yakın çalışma gerekiyorsa bir cobot. Erişim, tezgâh kapısından aynaya veya mengeneye uzanacak şekilde seçilir.
- Tutucu: çift tutucu, ham parçayı yüklemeden önce bitmiş parçayı almayı sağlar ve değişim süresini kısaltır. Parmaklar parça geometrisine göre tasarlanır.
- Parça besleme: çekmeceli raflar, pimli konumlandırma tablaları, konveyör ya da kamerayla konum bulma. Ham parçanın robota her seferinde aynı şekilde sunulması kritik önemdedir.
- Tezgâh arayüzü: otomatik kapı, ayna veya mengenenin dışarıdan kumandası ve robot ile CNC kontrol ünitesi arasındaki sinyaller (çevrim başlat, çevrim bitti, kapı açık, ayna açık veya kapalı gibi). Eski tezgâhlarda bu arayüz için kontrol ünitesinde ek giriş-çıkış ya da bir kontrol yenilemesi gerekebilir.
- Yardımcı istasyonlar: parça çevirme istasyonu, hava ile talaş temizleme, ölçüm veya numune çıkış kanalı.
- Güvenlik: çit ve kilitli kapılar, ışık perdesi veya alan tarayıcı; cobotlu hücrelerde de risk değerlendirmesi şarttır.
Çevrim süresini hesaplayın
Hücrenin verimini anlamak için tezgâhın işleme süresini ve robotun değişim süresini yan yana koyun. Varsayımsal bir örnek:
| Adım | Süre |
|---|---|
| Tezgâhta işleme | 150 sn |
| Kapıyı açma, bitmiş parçayı alma, ham parçayı yükleme, kapıyı kapama (çift tutucuyla) | 20 sn |
| Bitmiş parçayı rafa bırakma, yeni ham parçayı alma (tezgâh çalışırken) | 15 sn |
Bu örnekte parça başına çevrim yaklaşık 170 saniyedir ve robot, tezgâh çalışırken geçen 150 saniyenin yalnızca 15 saniyesinde meşguldür. Böyle durumlarda tek robotla iki tezgâhı beslemek de değerlendirilebilir. İşleme süresi kısa olan parçalarda ise robotun hızı ve tutucu tasarımı belirleyici olur. Hücre düzenini ve süreleri kurulumdan önce 3D simülasyonla doğruluyoruz.
Operatörsüz çalışmada dikkat edilecekler
- Talaş yönetimi: uzun talaşlar aynaya veya parçaya sarılabilir; talaş kırıcı takımlar ve talaş konveyörü önemlidir.
- Takım ömrü: uzun vardiyalarda takım aşınması izlenmeli, gerekirse yedek takım tanımlanmalıdır.
- Kalite kontrol: belirli aralıklarla numune çıkarmak ya da bir ölçüm istasyonu kullanmak hatalı parça riskini azaltır.
- Alarm yönetimi: robot ve tezgâh hata durumunda güvenle durmalı ve sorumluya bildirim gitmelidir.
Nereden başlamalı?
En iyi aday, en sık tekrar eden ve işleme süresi uzun olan parçanızdır. Parçanın çizimini veya fotoğrafını, ağırlığını, işleme süresini ve tezgâhınızın marka-modelini bize gönderin; uygun robotu, tutucu fikrini ve hücre düzenini birlikte çıkaralım. Bütçe tarafı için robot yatırımının maliyeti rehberine, tezgâh seçenekleri için CNC torna sayfamıza göz atabilirsiniz.
Bu rehber genel bilgilendirme amaçlıdır. Örnek süreler varsayımsaldır; her hücre için yerinde keşif ve risk değerlendirmesi gerekir.