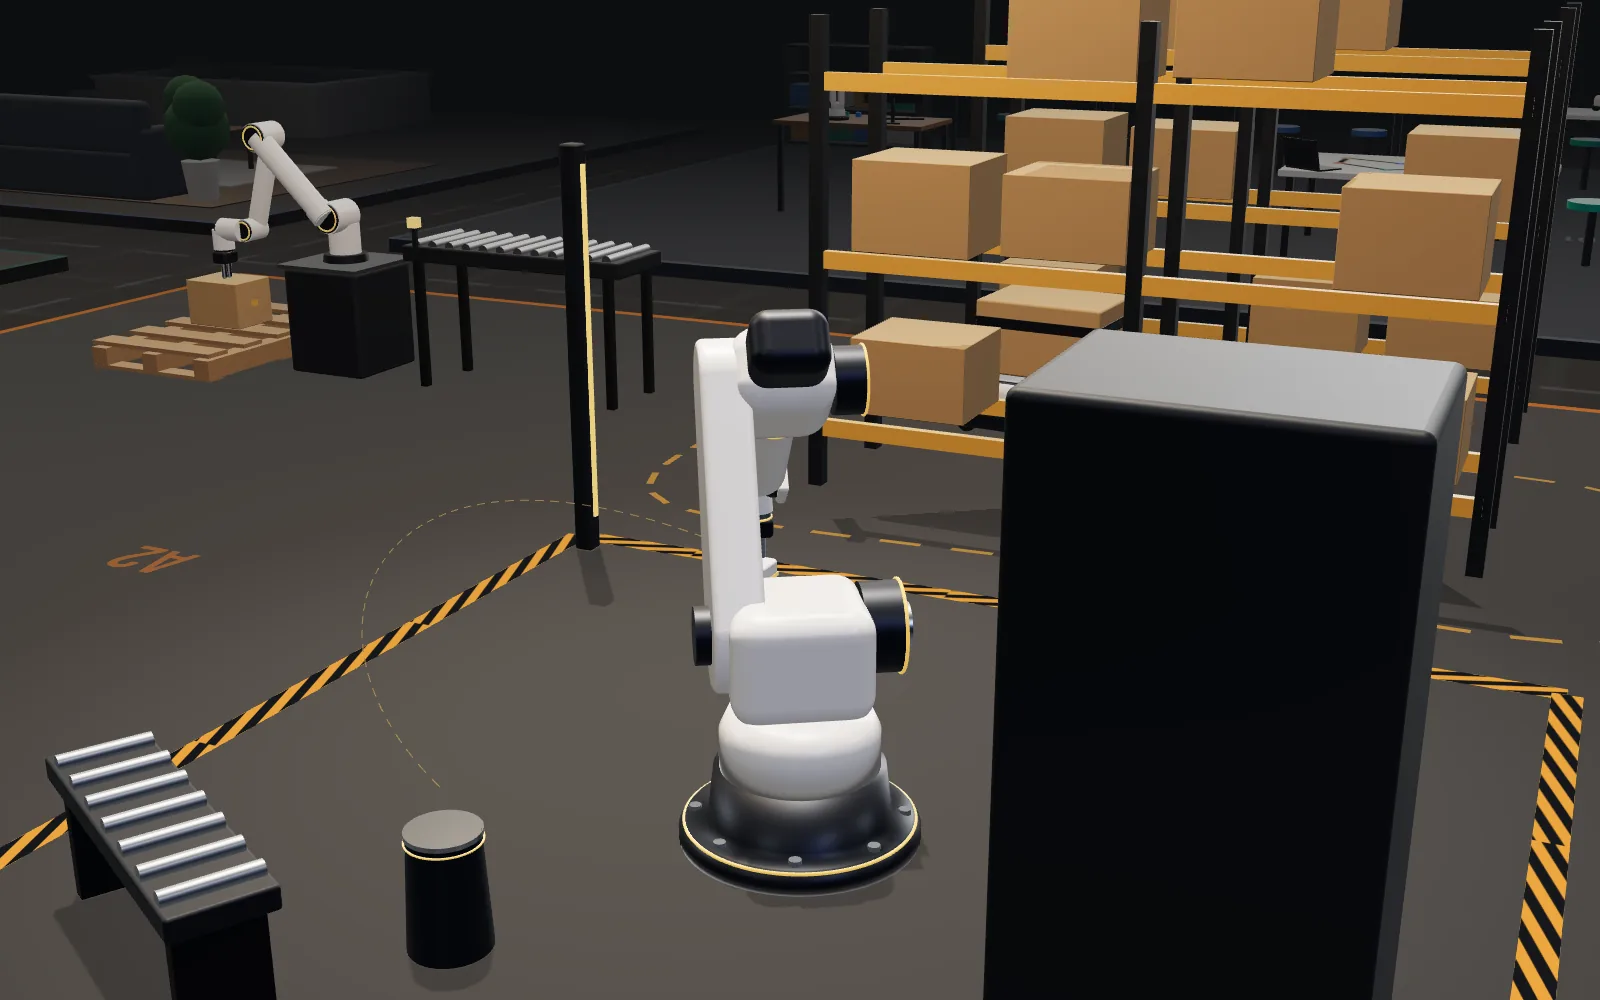
数控机床在切削过程中可以自行运转;真正的瓶颈,是需要操作人员装入毛坯、取出成品的那些时刻。机器人上下料把这项重复性工作交给机器人,让机床在休息、交接班和夜间也能持续运转。操作人员则可以同时照看多台机床,把时间投入到测量和质量工作中。
哪些工作适合机器人上下料?
- 同一零件按一定批量重复生产的批量加工任务
- 加工时间明显长于上下料时间的零件
- 重量和尺寸在机器人可安全抓持范围内的零件
- 希望在夜班和周末班次无人值守运行的机床
机床上下料工作站由哪些部分组成
- 机器人:大多数应用采用 6 轴工业机器人;如需与操作人员近距离协同作业,则可选用协作机器人。工作半径的选择要确保机器人能够穿过机床门,伸到卡盘或虎钳处。
- 夹爪:双夹爪可以先取出成品、再装入毛坯,从而缩短交换时间。夹指根据零件的几何形状进行设计。
- 工件供料:抽屉式料仓、带定位销的料盘、输送线或基于相机的视觉定位。关键在于每次都以相同的方式把毛坯呈现给机器人。
- 机床接口:自动门、卡盘或虎钳的外部控制,以及机器人与数控系统之间的信号交互(循环启动、循环结束、门已打开、卡盘松开或夹紧)。对于较老的机床,实现这一接口可能需要在数控系统上增加 I/O,或进行数控系统改造。
- 辅助工位:工件翻转工位、吹气清屑、测量工位或抽检出料滑道。
- 安全防护:带联锁安全门的防护围栏、安全光幕或安全扫描仪;协作机器人工作站同样需要进行风险评估。
计算节拍时间
要了解工作站的产出,可以把机床的加工时间与机器人的交换时间放在一起比较。下面是一个假设示例:
| 步骤 | 时间 |
|---|---|
| 机床加工 | 150 s |
| 开门、取出成品、装入毛坯、关门(使用双夹爪) | 20 s |
| 将成品放到料架上,抓取下一个毛坯(在机床加工期间进行) | 15 s |
在这个示例中,每个零件的节拍约为 170 秒;在机床切削的 150 秒中,机器人只有 15 秒处于忙碌状态。遇到这种情况,值得考虑用一台机器人同时服务两台机床。而对于加工时间较短的零件,机器人的速度和夹爪设计将起决定性作用。我们会在安装前通过 3D 仿真验证工作站布局和各项时间。
无人值守运行要点
- 切屑管理:长切屑可能缠绕在卡盘或工件上;断屑刀具和排屑机至关重要。
- 刀具寿命:长时间连续运行时,应监控刀具磨损,必要时设置姊妹刀(备用刀具)。
- 质量控制:定期抽检或使用测量工位,可以降低出现不良品的风险。
- 报警处理:发生故障时,机器人和机床必须安全停机,并通知相关负责人。
从哪里开始
最佳切入点是重复频率最高、加工时间较长的零件。请将零件图纸或照片、重量、加工时间以及机床的品牌型号发送给我们;我们将与您一起确定合适的机器人、夹爪方案和工作站布局。预算方面,请参阅我们的机器人投资的真实成本指南;机床方面,请查看我们的数控车床。
本指南内容仅供一般参考。文中的示例时间均为假设;每个工作站都需要单独进行现场勘察和风险评估。